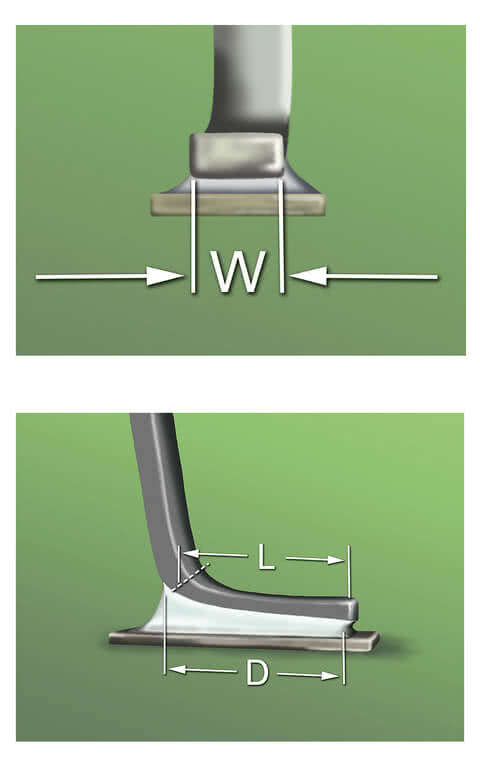
 如果引脚长度(L)小于三个引脚宽度(W),则侧面(D)处焊点的最小长度为100%(L)。
只要遵守一些规范,表面贴装技术(Surface Mount Technology)便能轻松应用。焊脚
、焊盘和焊膏必须相互协调,才能形成符合IPC-A-610标准的焊点。 IPC-A-610标准现已成为全球通用标准,因此连接器制造商也必须依据该标准设计产品,以优化产品质量并提升可靠性。例如,ept公司推出的新型SMT连接器Zero8,在考虑公差链分析的基础上,其设计符合IPC-A-610 G版规定的最高等级3标准。 IPC 3级代表高性能电子设备,此类设备必须杜绝故障发生。归入该等级的产品必须持续保证高性能和功能安全性,并确保不间断地提供电力。
结合最佳润湿效果,焊点上使用的焊料量应仅使元器件引脚的轮廓仍清晰可见。 液态焊料滴与基材之间的角度称为润湿角,该角度不得超过90°。焊点表面必须呈凹形,并在待焊接的引脚处具有平缓过渡的边缘。最大尖端悬伸和侧向悬伸应选择在不会违反最小电气绝缘距离要求的前提下。 此外,对于侧向悬伸,应确保其不超过引脚宽度的25%。成形脚的长度、引脚厚度和引脚宽度取决于元器件的结构。
焊料在引脚根部的覆盖范围应超过引脚厚度,最小应延伸至外弯的中点,最大应延伸至引脚上弯处。 焊盘弯曲处不应填满焊料,且焊锡不得接触元件本体。焊点末端的最小宽度必须达到焊盘宽度的75%。 侧面焊点的最小长度应与脚部长度相等(当脚部长度 < 3 × 连接宽度时),或等于或大于三个连接宽度(当脚部长度 > 3 × 连接宽度时)。焊料的体积、表面张力以及可润湿面积的大小是决定月牙形形状的关键因素。
此外,各表面应以切线曲线相互连接。这种凹形结构即被称为“月牙形”。就焊点的清洁度而言,焊点外不得有焊料残留,且焊点本身必须干净且均匀。
然而,在自动贴片机进行贴片或随后的焊接过程中,总是可能出现错误。这些错误的表现形式包括元件缺失或贴错位置。
其他错误还可能包括元件扭曲或错位、元件引脚未焊接或焊接不充分,以及引脚之间的短路和污染物。 此时,自动光学检测(AOI)便发挥了重要作用。它用于对空白电路板、陶瓷基板、焊膏印刷、贴片过程进行检测,并对焊接过程进行监控。
由ept开发的SMT(连接器)不仅具有确保可靠焊接的最佳接触几何形状,还适用于自动光学检测。


